 English
 Esperanto
 Afrikaans
 Català
 שפה עברית
 Cymraeg
 Galego
 Latviešu
 icelandic
 ייִדיש
 беларускі
 Hrvatski
 Kreyòl ayisyen
 Shqiptar
 Malti
 lugha ya Kiswahili
 አማርኛ
 Bosanski
 Frysk
 ភាសាខ្មែរ
 ქართული
 ગુજરાતી
 Hausa
 Кыргыз тили
 ಕನ್ನಡ
 Corsa
 Kurdî
 മലയാളം
 Maori
 Монгол хэл
 Hmong
 IsiXhosa
 Zulu
 Punjabi
 پښتو
 Chichewa
 Samoa
 Sesotho
 සිංහල
 Gàidhlig
 Cebuano
 Somali
 Тоҷикӣ
 O'zbek
 Hawaiian
 سنڌي
 Shinra
 Հայերեն
 Igbo
 Sundanese
 Lëtzebuergesch
 Malagasy
 Yoruba
 অসমীয়া
 ଓଡିଆ
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик
Sprzęt do oczyszczania LZO: praktyczny przewodnik po wyborze, technologii i działaniu
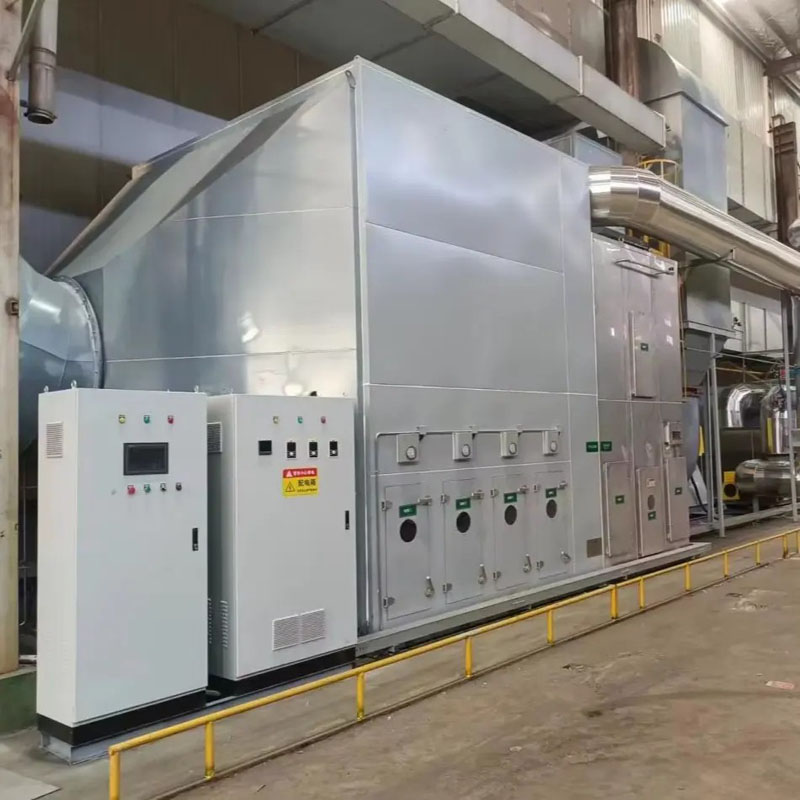
Lotne związki organiczne (LZO) są głównym źródłem przemysłowego zanieczyszczenia powietrza, przyczyniając się do powstawania smogu, zagrożeń dla zdrowia i rygorystycznych kar finansowych. Dla kierowników zakładów i specjalistów BHP (środowisko, zdrowie i bezpieczeństwo) wybór właściwyUrządzenia do przetwarzania LZOnie dotyczy tylko zgodności; jest to decyzja strategiczna, która wpływa na koszty operacyjne, bezpieczeństwo i czas sprawności produkcji.
1. Zrozumienie strumienia odpadów: podstawa selekcji
Przed dokonaniem oceny jakiegokolwiek sprzętu należy dokładnie scharakteryzować spaliny. Wybór systemu bez tych danych jest częstym i kosztownym błędem. Kluczowe parametry obejmują:
-
Skład i stężenie: Jakie konkretne LZO są obecne (np. związki aromatyczne, takie jak benzen, alkohole, ketony lub halogenowane węglowodory)? Czy stężenie jest wysokie (>1000 mg/m3) czy niskie (<500 mg/m3)?
-
Natężenie przepływu: Czy jest to strumień o dużej objętości i niskim stężeniu (np. > 10 000 m³/h z kabiny lakierniczej) czy strumień o małej objętości i wysokim stężeniu (np. z reaktora chemicznego)?
-
Temperatura i wilgotność: Wysoka wilgotność może uszkodzić systemy adsorpcyjne, natomiast spaliny o wysokiej temperaturze mogą być zaletą dla systemów spalania.
-
Zawartość cząstek stałych i trucizn: Obecność pyłu, mgły olejowej lub trucizn katalizatora (takich jak siarka lub silikony) decyduje o konieczności wstępnej obróbki wstępnej.
2. Główne rodziny technologii
Oto zestawienie podstawowych technologii oczyszczania i obszarów, w których się wyróżniają:
A. Utleniacze termiczne (RTO i CO)
Systemy te niszczą LZO poprzez utlenianie chemiczne w wysokiej temperaturze.
-
Regeneracyjny utleniacz termiczny (RTO): Koń pociągowy do strumieni o dużej objętości i stężeniu od niskiego do średniego. RTO wykorzystują media ceramiczne do wychwytywania i recyklingu ciepła, osiągając > 95% odzysku energii cieplnej i > 99% efektywności niszczenia. Idealnie nadają się do zastosowań takich jak przetwarzanie chemiczne, powlekanie i drukowanie. Mają jednak wysoki koszt inwestycji początkowej i znaczne wymagania dotyczące masy i przestrzeni.
-
Utleniacz katalityczny (CO): Wykorzystuje katalizator do utleniania LZO w niższej temperaturze (około 450°C) niż RTO. To znacznie zmniejsza zużycie paliwa. Kluczowa kwestia: gaz wlotowy nie może zawierać trucizn katalizatora (takich jak siarka lub metale), aby zachować wydajność przez typowy ponad 5-letni okres eksploatacji katalizatora.
B. Adsorpcja i odzysk rozpuszczalnika
Podejście to wychwytuje LZO bez spalania, umożliwiając ponowne wykorzystanie rozpuszczalnika.
Adsorpcja węgla w złożu stałym: sprawdzona metoda w przypadku niskich i średnich stężeń. LZO są uwięzione na węglu aktywnym. Po nasyceniu węgiel jest albo wymieniany (generując odpady niebezpieczne), albo regenerowany na miejscu. Jest to powszechne w operacjach odzyskiwania rozpuszczalników.Zaawansowana adsorpcja na złożu mobilnym: W przypadku odzyskiwania rozpuszczalników na dużą skalę (np. przy produkcji rękawic z PCW) systemy na złożu mobilnym zapewniają ciągłą pracę. Nasycony węgiel aktywny jest automatycznie usuwany i kierowany do jednostki regeneracyjnej (z wykorzystaniem gorącego azotu lub pary), natomiast węgiel zregenerowany zawracany jest do adsorbera. Pozwala to osiągnąć skuteczność usuwania > 98% i może generować znaczne przychody z odzyskanych rozpuszczalników.
Adsorpcja żywicy: Specjalistyczna technologia szczególnie skuteczna w oczyszczaniu oparów rozpuszczalników organicznych o wysokim stężeniu w przemyśle farmaceutycznym i chemicznym. Materiały żywiczne adsorbują LZO, a desorpcja parowa pozwala na odzyskiwanie rozpuszczalników o wysokiej czystości.
C. Kombinacje specjalistyczne (np. RTO + SCR)
W przypadku konkretnych, problematycznych związków pojedyncza technologia nie wystarczy.
-
RTO + SCR: Jeśli spaliny zawierają związki zawierające azot (np. aminy), spalanie w RTO powoduje wytwarzanie tlenków azotu (NOx). W takim przypadku RTO należy połączyć z selektywną redukcją katalityczną (SCR), aby wyeliminować zarówno LZO, jak i NOx, aby spełnić rygorystyczne normy emisji.
-
RTO + hartowanie + płuczka alkaliczna: W przypadku LZO zawierających siarkę (powszechnych w zakładach włókien chemicznych) utlenianie ich w RTO powoduje wytwarzanie dwutlenku siarki (SO2). Spaliny należy szybko schłodzić do bezpiecznej temperatury, a następnie przepuścić przez płuczkę alkaliczną w celu zneutralizowania i usunięcia kwaśnego SO2, zapobiegając powstawaniu prekursorów kwaśnych deszczów i korozji sprzętu.
Kluczowe kryteria wyboru
Oceniając oferty dostawców, należy wziąć pod uwagę następujące czynniki praktyczne:
Rachunek pełnych kosztów: nie patrz tylko na cenę zakupu. Oblicz całkowity koszt posiadania (TCO), który obejmuje:Zużycie energii: RTO często mają wyższe koszty wentylatora i paliwa niż RCO, chociaż wysoki odzysk ciepła (RTO > 95%) minimalizuje zużycie paliwa.
Materiały eksploatacyjne: Koszty wymiany węgla aktywnego, wymiany katalizatora (co 3–5 lat w przypadku CO) i alkalicznych chemikaliów do płuczek.
Konserwacja: RTO mają niewiele ruchomych części, ale wymagają okresowego czyszczenia elementów ceramicznych. RCO wymagają monitorowania katalizatora.
Bezpieczeństwo: LZO są często łatwopalne. Cały sprzęt musi posiadać solidne systemy bezpieczeństwa. W przypadku RTO należy upewnić się, że istnieją otwory przeciwwybuchowe, przerywacze płomieni i system rozcieńczania gazu, jeśli stężenie przekracza 25% dolnej granicy wybuchowości (LEL). W przypadku adsorberów węgla automatyczne czujniki temperatury mają kluczowe znaczenie dla zapobiegania samozapłonowi.
Elastyczność: czy system poradzi sobie z przyszłymi zmianami procesów? Na przykład koncentratory rotorowe zeolitu są wszechstronne w przypadku zmiennych składów LZO.
Powierzchnia: Weź pod uwagę dostępną przestrzeń. Biofiltry wymagają dużych działek, podczas gdy RTO i RCO są bardziej kompaktowe, ale mają znaczną wagę, co ma kluczowe znaczenie w przypadku instalacji na dachach.
4. Najlepsze praktyki operacyjne
- Przygotowanie wstępne jest kluczowe: Nigdy nie przesyłaj surowego, brudnego gazu do drogiego sprzętu. Zainstaluj odpowiednie filtry cząstek stałych i mgły olejowej przed silnikiem, aby chronić katalizatory i węgiel aktywny.
- Regularna konserwacja: W przypadku RCO należy pobierać próbki i analizować katalizator co 3–5 lat, aby sprawdzić, czy nie jest zatruty. W przypadku systemów SVE lub adsorpcyjnych należy przestrzegać ścisłego harmonogramu wymiany oleju w dmuchawach i opróżniania zbiorników wybijanych, aby zapewnić niezawodność systemu.
-
Monitoruj i weryfikuj: Zainstaluj systemy ciągłego monitorowania w gniazdku, aby potwierdzić działanie. Jak pokazują udane studia przypadków, przy właściwym projektowaniu i konserwacji możliwe jest utrzymanie stężenia na wylocie <10 ppm przez ponad trzy lata.
WybieranieUrządzenia do przetwarzania LZOjest zadaniem złożonym, ale możliwym do wykonania. Rozpoczynając od jasnej analizy gazów spalinowych, zrozumienia mocnych i ograniczeń każdej technologii oraz rygorystycznej oceny całkowitych kosztów i wymogów bezpieczeństwa, możesz zainwestować w system, który zapewnia zgodność, zwiększa bezpieczeństwo i pozytywnie wpływa na wyniki operacyjne.
Wyślij zapytanie
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie.
Polityka prywatności